探秘德国宝马电池与电机工厂 一场直击电池制造前线的技术革命
在全球汽车产业电动化转型的浪潮中,宝马集团正以惊人的速度重塑其生产版图。位于德国丁戈尔芬(Dingolfing)和雷根斯堡(Regensburg)等地的工厂,不再是传统内燃机的专属领地,而是演变为高压电池与电机的制造重镇。本文直击宝马德国电池工厂的核心现场,深入解析从电芯到模组、再到高压电池包的完整制造链条。
一、战略布局:从“全球采购”到“自主可控”
宝马在电池领域的策略被称为“技术开放性”与“垂直整合”的结合。与部分车企完全外包不同,宝马在德国建立了多个“电池 competence center”(能力中心)。丁戈尔芬工厂是宝马在欧洲最大的电池生产基地之一,这里不仅负责电池模组的生产,还承担着高压电池包的组装任务。其独特的“即插即用”生产理念,要求电池工厂与整车总装车间紧密相邻,从而实现电池包的按需生产与即时供应,极大降低了物流成本与库存压力。
二、电芯抵达:严格控制来料质量
在工厂的一层,我们看到了来自供应商(如宁德时代、亿纬锂能等)的棱柱形电芯。虽然宝马目前尚未大规模自产电芯,但对来料的检测极为苛刻。
自动化的传送带将电芯送入检测工位。这里配备了高精度的X射线检测系统,用于检查电芯内部极片对齐度与是否存在缺陷。视觉系统要核对外观与尺寸。任何一颗不达标电芯都会被剔除。工厂工程师强调:“电芯是电池的心脏,我们的标准是零容忍。”
三、模组装配:精密与自动化的共舞
进入核心的模组(Module)生产区,首先映入眼帘的是高度自动化的AGV(自动导引车)穿梭运送物料。与传统流水线不同,这里采用了“岛式”生产单元。
工序1:电芯清洁与涂胶
电芯在等离子清洁后,机器人精准地在电芯侧面涂覆导热结构胶。这种胶既起到固定作用,也是热管理的关键通道。
工序2:堆叠与焊接
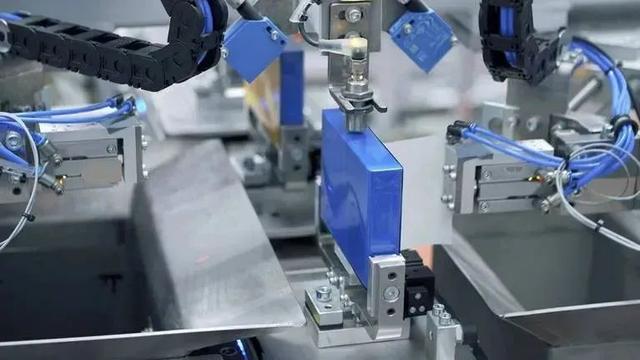
类似乐高积木的堆叠过程,电芯按设计要求排列后,进入激光焊接工位。激光器以微米级精度将汇流排(busbar)焊接在电芯极柱上。火花在多台机器人的同步路径上瞬间闪烁。宝马采用了在线焊接质量监控系统,通过监测焊接过程中的光强与声波,实时判断焊接质量,而非仅仅依靠后期抽检。
工序3:初测与下线
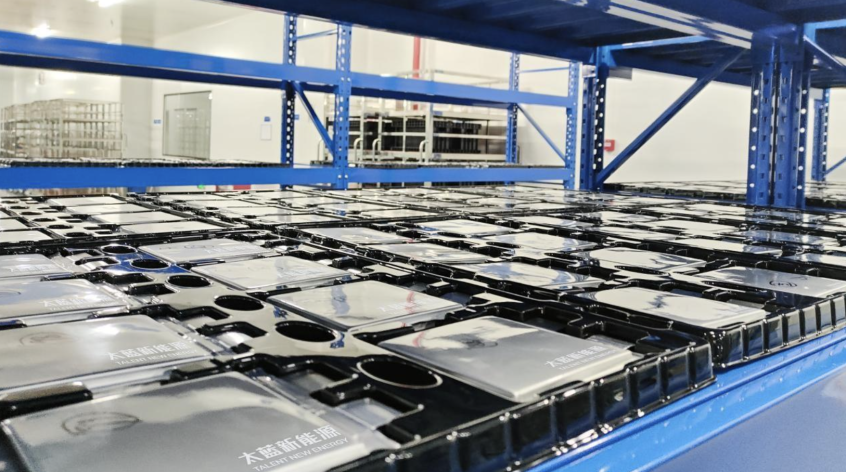
组装完成的模组要经过电信测试,检查电压、内阻与绝缘性能,合格后的模组被装入防静电托盘,通过地下通道或提升机送往电池包组装线。
四、电池包(Pack)组装:衔接总装的关键一环
在最终组装区,我们看到巨大的铝制电池壳体。电池包组装线是人机协作最为密集的区域。
- 底部涂胶与模组入箱:机器人先在壳体底部铺设绝缘与导热底胶,随后工人与机器人协同将模组依次吊装进入壳体并螺栓紧固。
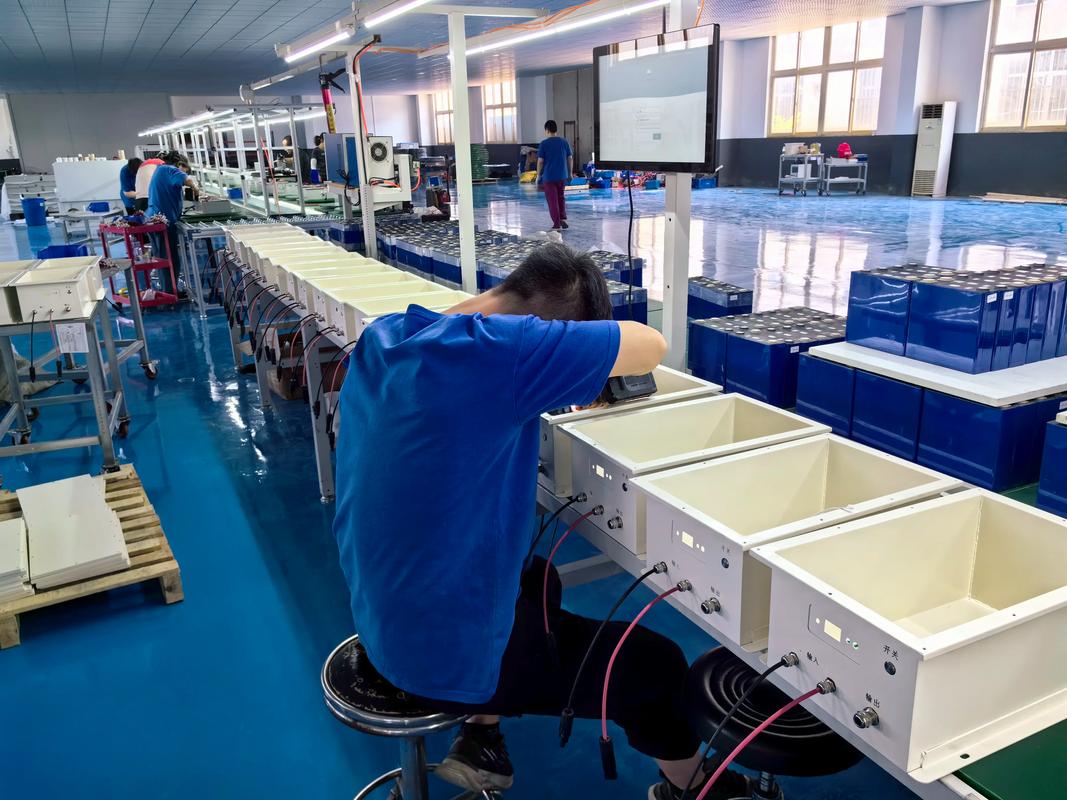
- 高压连接与BMS植入:熟练的电工连接高压线束,安装BMS(电池管理系统)控制器。每一个接口都有防错(Poka-Yoke)设计,扭矩扳手带有数据上传功能,确保每个螺栓的紧固数据被记录并绑定到生产追溯系统中。
- 密封与气密性测试:上线盖并涂密封胶后,电池包会被送入一个专门的气密性检测腔体。测试压力变化以检测微小泄漏,防止水汽侵入引发短路。
- EOL(下线)测试:醒目的红色指示灯间,未通过测试的电池包绝不会流出向总装车间。这里包含绝缘电阻、耐压、功能测试等多项工序。
五、新技术后盾:宝马的电压平台与第六代技术
在探訪过程中,工厂专门设置了展区讲解宝马Neue Klasse(新世代)车型将采用的第六代eDrive技术。与传统方形电池相比,新电池将采用圆柱(大圆柱)电芯与更高电压平台(800V),能量密度提升20%以上。现有工厂产线已考虑了柔性生产设计,这意味着未来能平滑过渡至新形状的电芯。特别值得注意的是,宝马的电池生产并非纯开放的照片级生产区,部分关键过程及工艺参数都是经过来访观众特别允许后拍摄的,媒体参观需遵守的规则,体现了工厂对 Know-how保护极严密的特征。电池还有一个电池护照扫描标签系统。
| 工厂比较(丁戈尔芬eg ) | 现状电池组线数字化特点 | 传统产线相比 | 单班节拍优化实际直击报道多次提到模块定位精度小于若干mm等严密精准 |
|---|---|---|
"精密、耐操、有逻辑 — 所见即所装实际追溯质标码在塑壳内侧: (直击插注) 不少工序引入了Cobot或者机器视觉不再让全产线成固定刚体可重构按模块递增加快新产品电池导入."
能耗视角:
对于希望由当地发出清洁中和电能的目标媒体问到为何还要用某种模拟电网支撑当机床碳相关微发时常中断频率调整所以未来部分负荷同步全时段自动启用PV偏移覆盖供给侧大量高压空气工包括焊接时间以及干燥更均衡是直现场采访的重点环保层面补充具体表达)另一个 BMW可持续电池制造向循环的思路解释:2024起很多工厂都有数字产品电池ID铭牌的激光刻绑定以可升级支持电池护照规则以便二手价值处理实际上也已经发生并且写真实可依照丁格芬标准做了和多种单元。所以整个系统可以实现记录可核查追踪。在此意义上工程可视化减少将问题遗漏不仅自动化而且还达到绿色化过程与装配质量控制相协同相齐确实发生了有力的直击。
如若转载,请注明出处:http://www.chgrobo.com/product/53.html
更新时间:2026-11-21 04:49:26